
Bir paketleme mühendisine, bir parfüm şişesini güvenilir kılan şeyin ne olduğunu sorun, cevap cam değildir. Bu pompa. Bir alüminyum parfüm püskürtme pompasının sıkı toleranslar dahilinde çalışması gerekir: gövde, yaka ve iç valf parçalarının bir milimetrenin çok küçük bir kısmı kadar hizalanması gerekir, aksi takdirde pompa sızıntı yapar, düzensiz püskürtme yapar veya dolum miktarını kaybeder. Bu pompaların nasıl yapıldığını anlamak, alıcıların tedarikçi kapasitesini değerlendirmesine, gerçekçi kalite beklentileri belirlemesine ve dolum hattındaki paketleme hatalarından kaçınmasına yardımcı olur.
Alüminyum parfüm püskürtme pompası tek bir malzeme veya tek bir işlem değildir. Metal, plastik ve elastomer parçaların birleşimidir. Alüminyum kabuk, yaka ve başlık genellikle metal bobinden veya işlenmemiş parçadan oluşturulur; piston, gövde ve aktüatör nozulu enjeksiyonla kalıplanmış plastiktir; vanadaki yay ve bilye paslanmaz çeliktir; ve sızdırmazlık contası koku formülasyonlarıyla uyumlu bir elastomerden yapılmıştır.
Her malzeme belirli bir iş için seçilir. Alüminyum, pompaya yapısal sağlamlık ve birinci sınıf bir görünüm kazandırır. Plastik, düşük sürtünmeli hareket ve hassas ölçüm geometrisi sağlar. Paslanmaz çelik tutarlı yay kuvveti sağlar. Bu malzemelerin kombinasyonu, kaç mikrolitre kokunun dağıtılacağını, aktüatöre basmak için ne kadar kuvvet gerektiğini ve pompanın nakliye ve depolama sırasında sızıntısız kalıp kalmayacağını belirler.
Çoğu alüminyum pompa kabuğu, bir bobinden kesilmiş düz bir disk olarak başlar. Pres, diski bir kabın içine derin bir şekilde çeker, ardından hedef çapa ve duvar kalınlığına ulaşmak için yeniden çizer ve keser. Aynı damgalama ve şekillendirme kapasitesi, alüminyum yakalar ve kapaklar üretir. Şirket içi alüminyum damgalama, üreticinin pompa monte edilmeden önce duvar kalınlığını kontrol edebilmesinin nedenlerinden biridir.
Duvar kalınlığı milimetrenin birkaç yüzde biri kadar bile değişiklik gösteriyorsa kıvrım, şişe boynu çevresinde düzgün bir sızdırmazlık oluşturamaz. Janttaki çapaklar contaya zarar verebilir. Eloksallama sonrasında yüzeydeki çizikler gözle görülür hale gelebilir. Bu sorunlar pompa monte edildikten sonra değil, damgalama aşamasında en iyi şekilde çözülür.
Kıvrımlı pompalar, kabuğun cam bir boyun etrafında çatlamadan deforme olma yeteneğine dayanır. Kabuğun iç çapı, kıvrımın derinliği ve jantın durumu kontrol edilmelidir. Vidalı pompalar ise aksine, şişe kaplamasına uygun, doğru biçimde şekillendirilmiş dişlere ihtiyaç duyar.
Bu biçimlendirilmiş alüminyum yapının bir örneği 20mm alüminyum vidalı parfüm ince sis pompası püskürtücü 20,8 mm dış çapı dişli alüminyum muhafazayla birleştiren.
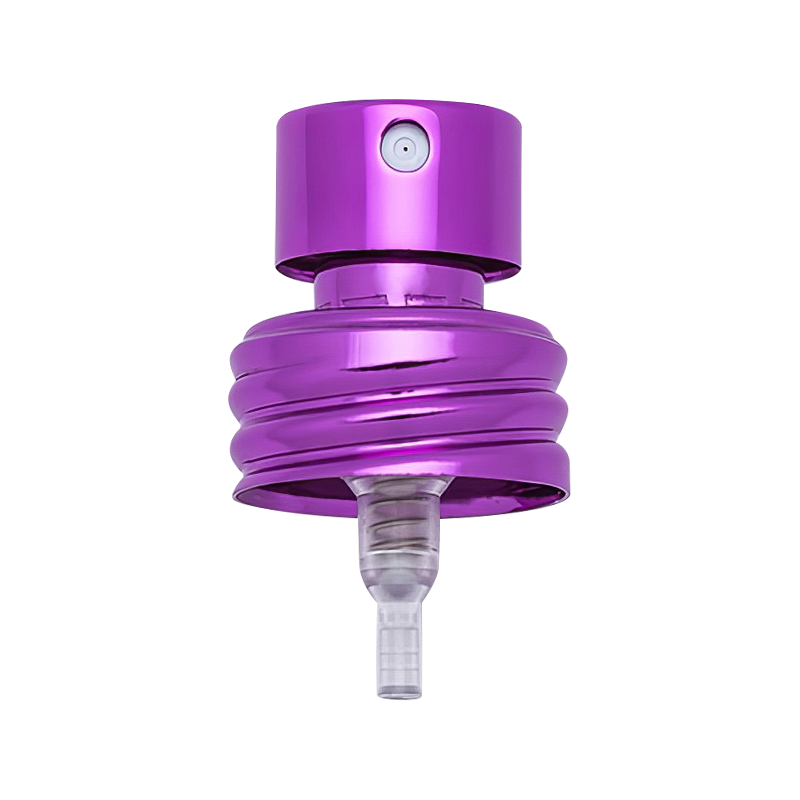 Özel XY-LK-20.8CK 20mm Alüminyum vidalı parfüm ince sis pompası püskürtücü OD20.8mm Zhangjiagang XinYe Kimyasal Püskürtücü Co, Ltd özel ve toptan XY-LK-20.8CK 20mm Alüminyum vidalı parfüm ince sis pompası konusunda uzmanım ... Ürünü Görüntüle →
Alüminyum kabuğun içinde pompa mekanizması bulunur: bir piston, bir gövde, bir küresel çek valf, bir yay ve bir daldırma borusu. Bu iç bileşenlerin çoğu plastiktir ve enjeksiyonlu kalıplamayla üretilir. Boyutsal doğrulukları sprey başına dozajı belirler.
Koku pompaları genellikle standart 90 mikrolitrelik strok gibi çıktılarıyla tanımlanır. Bu sayı ölçüm odasının çapından ve etkin strok uzunluğundan gelir. Biraz büyük boyutlu bir piston sürtünmeyi artırabilir; cılız bir tane, sıvının hazneyi atlamasına izin verebilir. Doğru enjeksiyon kalıplama, parça geometrisini büyük üretim süreçlerinde sabit tutar.
Piston kenarındaki küçük bir parlama bile pompanın bastırılmasını zorlaştırabilir veya sıkışmasına neden olabilir. Eğrilmiş bir pompa gövdesi, havanın ölçüm odasına girmesine izin verebilir ve bu da pompanın birkaç püskürtmeden sonra doluluk kaybına uğramasına neden olabilir. Yüksek etanol formülasyonları kullanan markalar için plastiğin kimyasal şişmeye veya çatlamaya da dayanıklı olması gerekir.
Conta ve yay eşit derecede önemlidir. Conta, pompanın şişeye bağlandığı alanı sızdırmaz hale getirir ve yay, her püskürtmeden sonra geri dönüş kuvvetini sağlar. Her ikisinin de parfüm yağları, etanol ve uçucu yağlarla temasa dayanması gerekir. Suda çalışan bir pompa sert koku konsantresinde arızalanabilir, bu nedenle malzeme uyumluluk testleri geliştirme sürecinin bir parçasıdır.
Alüminyum parçalar şekillendirildikten sonra eloksal işlemine tabi tutulur. Bu elektrokimyasal işlem metal yüzeyinde yoğun bir oksit tabakası oluşturur. Katman sertliği artırır, korozyona karşı korur ve altın, gümüş, siyah, gül altın veya özel marka renklerine yönelik boyayı emer. Parfüm ambalajları için anotlama, kozmetik bir adımdan daha fazlasıdır; çıplak alüminyum ile çevre arasındaki ana engeldir.
Kötü bir eloksal işi zamanla renk uyumsuzluğuna, oksidasyon izlerine veya yüzey matlığına neden olabilir. Alıcılar, numune kaplamalarını nihai ürün için kullanacakları aynı ışık koşulları altında incelemelidir. bir anodize yakalarda oksidasyon ve sürtünme izlerinin önlenmesine yönelik kılavuz Taşıma ve paketleme yoluyla yüzey kalitesinin nasıl korunduğunu açıklar.
Dekoratif metal parçalar için altın veya gümüş anodize parfüm kademeli yaka aynı alüminyum alt katmanın eloksal işlemine bağlı olarak nasıl çok farklı görsel yüzeyler sunabildiğini gösteriyor.
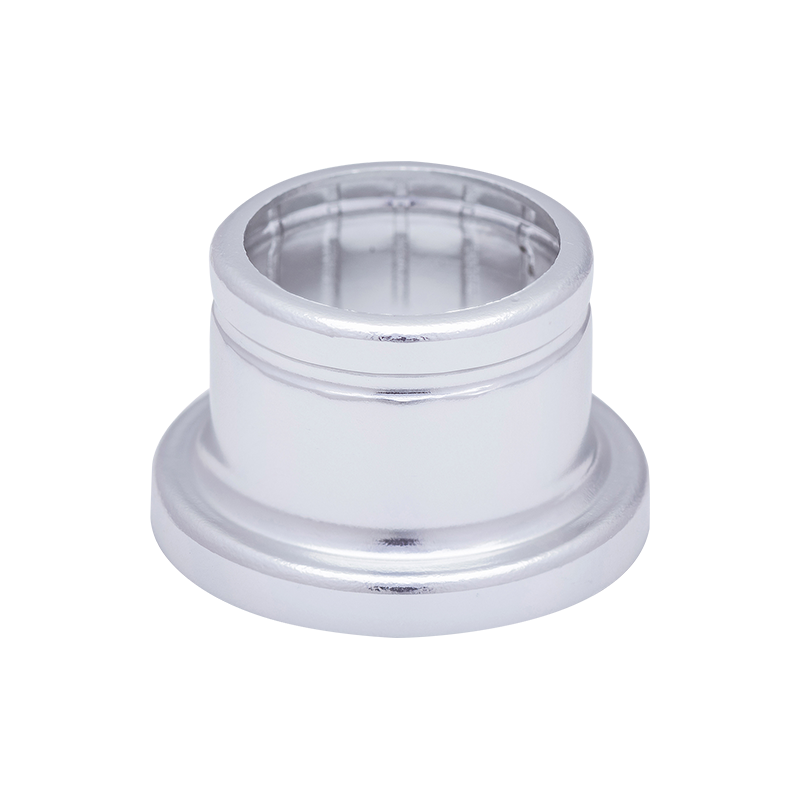 Özel XY-ZT-17.3*14DBSNG Altın/Gümüş Parfüm Kapağı Yaka Alüminyum Kademeli Yaka Zhangjiagang XinYe Kimyasal Püskürtücü Co., Ltd. özel ve toptan satış konusunda uzmanlaşmış XY-ZT-17.3*14DBSNG Altın/Gümüş Parfüm Kapağı Yaka Aluminyum... Ürünü Görüntüle →
Montaj, hassasiyetin performansa dönüştüğü yerdir. Plastik pompa gövdesi alüminyum kabuğa yerleştirilir, yay ve bilye yerleştirilir, gövde ve aktüatör hizalanır ve daldırma borusu takılır. Son bağlama yöntemi pompa stiline bağlıdır.
Kıvrım pompaları cam şişe boynuna mekanik olarak bastırılarak metal deformasyonu yoluyla bir sızdırmazlık sağlanır. Kıvrımsız pompalar, bazı dolum hatlarını basitleştirebilen ancak farklı bir conta stratejisi gerektiren bu deformasyonu önler. Pompa dişlerini boyuna vidalayın ve çıkarılması ve yeniden takılması daha kolaydır.
15 mm'lik bir boyun için, Daha kısa gövdeli 15 mm kıvrımlı parfüm ince sis pompası püskürtücü kompakt bir seçimdir. Bu kategorinin davranışı hakkında daha fazla ayrıntıyı şu adreste bulabilirsiniz: Parfüm ve kozmetik püskürtücüler için FEA15 kıvrımlı pompa teknolojisine genel bakış .
 Otomatik Koku Dolumu için 15mm FEA15 Kıvrımlı Parfüm Pompası Püskürtücü Otomatik şişeleme hatları için optimize edilmiş, daha kısa aktüatör hareketine sahip, yüksek tutarlılığa sahip 15 mm kıvrımlı parfüm pompası. Güvenilir dozaj sağlar... Ürünü Görüntüle →
Otomatik montaj, yalnızca süreç doğru şekilde kurulduğunda çeşitliliği azaltır. Sıkma derinliği, yay yuvası, conta yerleşimi ve aktüatör hizalamasının tamamının dar sınırlar içinde kontrol edilmesi gerekir. Kıvrım çok gevşekse pompa sızıntı yapar. Çok sıkı olması durumunda conta kesilebilir ve montaj sırasında şişe çatlayabilir.
Aşağıdaki tablo ana üretim aşamalarını, önemli parametreleri ve kontrol kaybolduğunda meydana gelebilecek arızaları özetlemektedir.
| Sahne | Anahtar parametreler | Kalite riski |
|---|---|---|
| Alüminyum damgalama | Duvar kalınlığı, çapı, yüzey kalitesi | Tutarsız duvar kalınlığı, çizikler, çapaklar |
| Enjeksiyon kalıplama | Parça boyutları, yüzey kalitesi | Çarpıklık, parlama, tıkalı püskürtme kanalları |
| Eloksal | Oksit tabakası kalınlığı, renk tutarlılığı | Renk uyumsuzluğu, zayıf yapışma, korozyon |
| Montaj | Sıkma derinliği, yaylı oturma yeri, conta yerleşimi | Sızıntı, gevşek aktüatör, tutarsız püskürtme çıkışı |
| Test etme | Prime hacmi, vuruş kuvveti, püskürtme deseni | Dolum hatlarını kirletebilecek reddedilen üniteler |
Vidalı kapatmalar için aynı prensipler geçerlidir. Alüminyum kabuk, 13/415 veya 18/410 gibi standartlaştırılmış bir kaplamayla eşleşen dişlere sahip olabilir. Bu formatların pratikte nasıl davrandığını anlaması gereken alıcılar okuyabilir Alüminyum vidalı ince sis pompası püskürtücüleri teknoloji yinelemesinden pazar modeline doğru nasıl gelişti? .
Alüminyum parfüm sprey pompası üretiminde kalite kontrol, tek bir son kontrol değildir. Damgalama, kalıplama, anotlama ve montaj aşamalarında gerçekleşir. Özel Kalite Kontrol ve Ar-Ge ekibine sahip bir üretici, pompa dolum hattına ulaşmadan önce bileşen boyutlarını ölçebilir, sprey hacmini test edebilir ve sızıntı olup olmadığını kontrol edebilir.
XinYe Kimyasal Püskürtücü, 600'den fazla çalışanıyla birlikte 100.000 metrekarelik arazi ve 250.000 metrekarelik taban alanını kapsayan üç üretim üssü işletmektedir. Kalite yönetimi ve teknik geliştirme alanlarında 100'e yakın çalışan çalışıyor. Şirket ayrıca kalite yönetim sisteminin ISO9001-2008 sertifikalı olduğunu da belirtiyor. Üretim zinciri, alüminyum damgalama, enjeksiyonlu kalıplama, alüminyum anotlama ve otomatik montajı içerir; bu da alıcılara kritik pompa bileşenleri için tek bir sorumlu kaynak sağlar.
Tedarikçileri değerlendirirken şu noktaları kontrol edin:
Üretim sürecini anlamak, bu soruları bağlama yerleştirir. Testte başarısız olan bir pompa genellikle rastgele bir kusur değildir; damgalama, kalıplama veya montaj sırasındaki tolerans sorununun sonucudur. Alıcılar, doğru soruları sorarak, süreçleri pompanın kendisi kadar hassas olan bir tedarikçiyi seçebilirler.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: No.3, Xiangqun Yolu, Leyu, Zhangjiagang.


